

Rumah / Berita / Berita Industri / How Thermoforming Technology Shapes Medical, Electronic, and Packaging Products
Thermoforming secara senyap-senyap telah menjadi salah satu kaedah pemprosesan plastik yang paling serba boleh digunakan di seluruh industri yang menuntut kelajuan, kebolehulangan dan fleksibiliti reka bentuk. Daripada terhad kepada satu kategori produk, proses itu kini menyokong spektrum keluaran yang luas, daripada item pakai buang sekali guna kepada komponen struktur yang digunakan dalam persekitaran yang dikawal ketat. Memahami tempat pembentukkan termo sesuai dengan strategi pembuatan yang lebih luas membantu jurutera dan pembeli membuat keputusan penyumberan yang lebih termaklum.
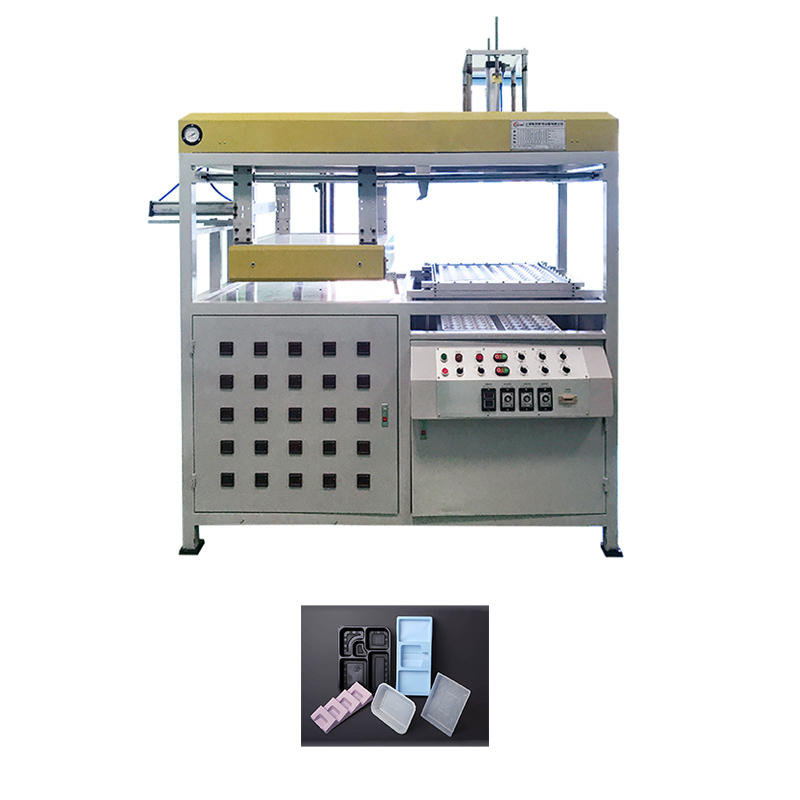
Pada terasnya, thermoforming melibatkan pemanasan kepingan plastik sehingga ia menjadi lentur, kemudian membentuknya di atas atau ke dalam acuan menggunakan vakum, tekanan udara atau bantuan mekanikal. Prinsipnya mudah, tetapi untuk mencapai ketebalan dinding yang konsisten, toleransi yang ketat, dan kualiti permukaan yang bersih memerlukan kawalan berhati-hati terhadap suhu kepingan, reka bentuk perkakas dan pemasaan kitaran. Apabila pembolehubah ini diuruskan dengan baik, thermoforming menjadi alternatif yang menjimatkan kos kepada pengacuan suntikan untuk bahagian yang tidak memerlukan toleransi yang sangat ketat atau potongan dalaman yang kompleks.
Tiga sektor menggambarkan serba boleh ini dengan baik: pembungkusan peranti perubatan, perlindungan komponen elektronik dan item perkhidmatan makanan atau minuman. Setiap satu mengenakan keperluan yang berbeza pada pemilihan bahan, kebersihan dan ketepatan dimensi, namun semuanya bergantung pada prinsip pembentukan asas yang sama yang diterangkan di atas.
Pembungkusan peranti perubatan adalah salah satu aplikasi yang paling menuntut untuk thermoforming, kerana pembungkusan sering berfungsi sebagai sebahagian daripada sistem penghalang steril dan bukannya perlindungan produk mudah. Dulang yang memuatkan instrumen pembedahan, kit diagnostik atau peranti boleh implan mesti mengekalkan kestabilan dimensi melalui kitaran pensterilan, menahan tusukan semasa pengangkutan dan membenarkan akses buka kulit terkawal dalam persekitaran klinikal.
Pemilihan bahan untuk thermoforming perubatan biasanya mengutamakan polimer dengan tingkah laku yang boleh diramal dan didokumentasikan dengan baik di bawah sinaran atau pensterilan etilena oksida. Oleh kerana pembungkusan perubatan sering dihasilkan dalam bilik bersih atau persekitaran terkawal, talian pembentuk termo yang berkhidmat di sektor ini biasanya menyepadukan langkah penapisan, kawalan statik dan pemeriksaan tambahan berbanding dengan garis pembentuk industri am.
| Jenis Bahan | Penggunaan Biasa | Keserasian Pensterilan | Nota |
|---|---|---|---|
| PETG tegar | Dulang instrumen | Etilena oksida, gamma | Kejelasan yang baik, dimensi yang stabil |
| Polistirena berimpak tinggi | Dulang kit diagnostik | Etilena oksida | Kos cekap, kekakuan sederhana |
| PVC gred perubatan | Pembungkusan lepuh | Gamma, e-beam | Sifat penghalang yang kuat |
| Polipropilena | Dulang boleh autoklaf | Autoklaf wap | Rintangan haba yang lebih tinggi |
Jangkaan kawal selia, termasuk piawaian pembungkusan yang diiktiraf di peringkat antarabangsa untuk sistem penghalang steril, mendorong pengeluar ke arah pengesahan meluas kekuatan pengedap, daya pengelupasan dan ketekalan dimensi sebelum reka bentuk mencapai jumlah pengeluaran. Pembentukan termo selalu diutamakan berbanding pengacuan suntikan untuk dulang perubatan volum rendah hingga pertengahan ini kerana perubahan alatan adalah agak pantas dan murah, yang penting apabila reka bentuk peranti melalui beberapa semakan sebelum kelulusan akhir.
Papan litar bercetak, penyambung dan komponen elektronik sensitif lain memerlukan pembungkusan yang lebih daripada sekadar memegang bahagian pada tempatnya. Dulang dissipative atau konduktif statik, biasanya dihasilkan daripada kepingan polimer yang dimuatkan karbon, melindungi komponen daripada nyahcas elektrostatik semasa pengendalian, pengangkutan dan pemasangan automatik. Geometri poket direka bentuk mengikut jejak komponen yang tepat supaya bahagian tidak beralih atau bersentuhan antara satu sama lain semasa getaran.
Dulang ini kerap direka bentuk untuk bersarang dan menyusun, yang mengurangkan volum storan dan menyokong talian pilih dan letak automatik berkelajuan tinggi. Keseragaman dinding menjadi kritikal di sini, kerana bintik nipis di dinding poket boleh membenarkan lenturan yang tidak menjajarkan komponen semasa pengendalian automatik.
Masa kitaran untuk dulang elektronik biasanya lebih pendek daripada dulang perubatan yang lebih tebal, kerana tolok lembaran lebih ringan dan kedalaman pembentukan selalunya lebih cetek. Ini membolehkan pengilang menjalankan kelompok yang lebih besar dalam satu syif sementara masih mengekalkan toleransi yang sesuai untuk peralatan automatik.
Di luar aplikasi perubatan dan elektronik, thermoforming menyokong rangkaian luas pembungkusan am dan produk pengendalian industri, daripada kulit kerang runcit kepada dulang dunnage boleh guna semula yang digunakan dalam logistik bahagian automotif. Pilihan kaedah membentuk mempunyai kesan langsung pada perincian yang boleh dicapai, julat ketebalan dinding, dan saiz bahagian.
| Kaedah Membentuk | Ketebalan Dinding Biasa | Paling Sesuai Untuk | Tahap Perincian |
|---|---|---|---|
| Pembentukan vakum | 0.5 hingga 3 milimeter | Bahagian yang besar dan cetek | Sederhana |
| Pembentukan tekanan | 0.5 hingga 4 milimeter | Panel kosmetik, perincian tajam | tinggi |
| Pembentukan lembaran berkembar | 3 hingga 10 milimeter digabungkan | Struktur berongga dan tegar | Sederhana |
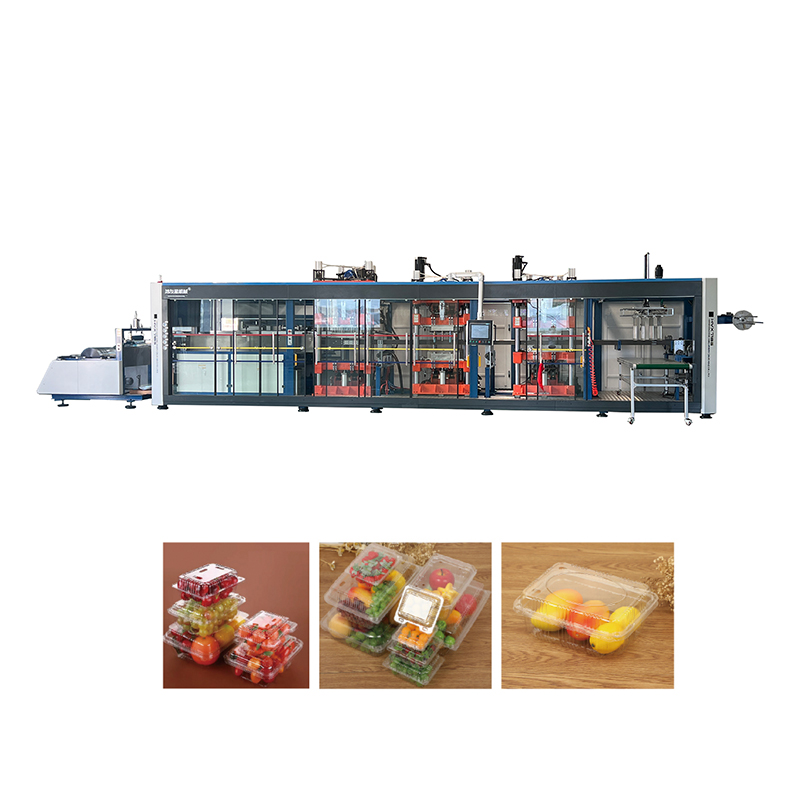
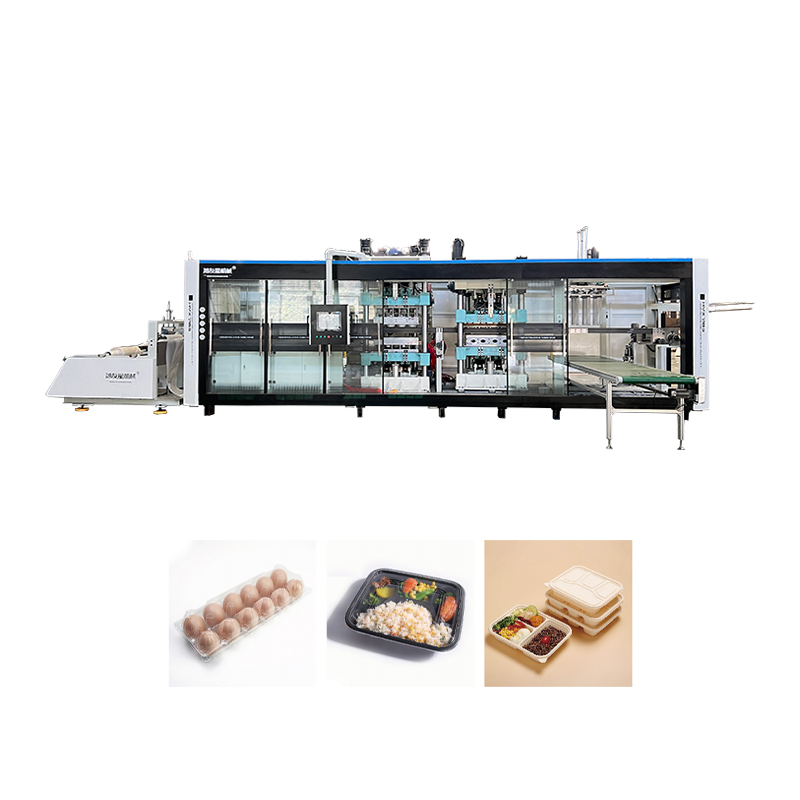
Output pembungkusan biasa termasuk:
Dulang dunnage industri patut diberi perhatian khusus kerana ia direka bentuk untuk ratusan atau ribuan kitaran guna semula dan bukannya satu perjalanan. Ini mengubah pemilihan bahan ke arah stok helaian yang lebih keras dan tahan hentaman, dan selalunya memerlukan corak rusuk yang diperkukuh yang tidak diperlukan dalam dulang runcit pakai buang.
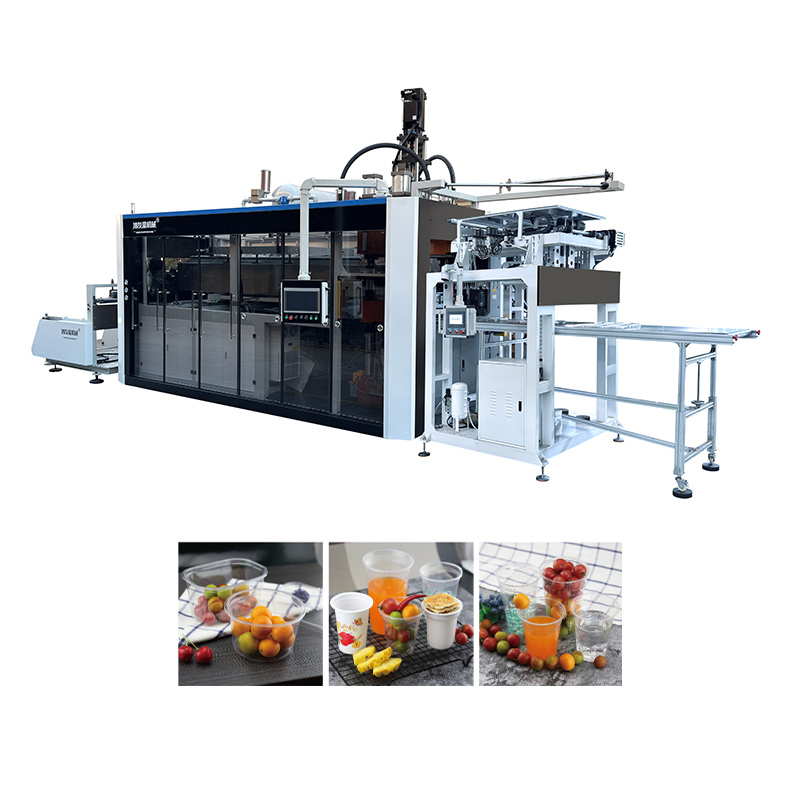
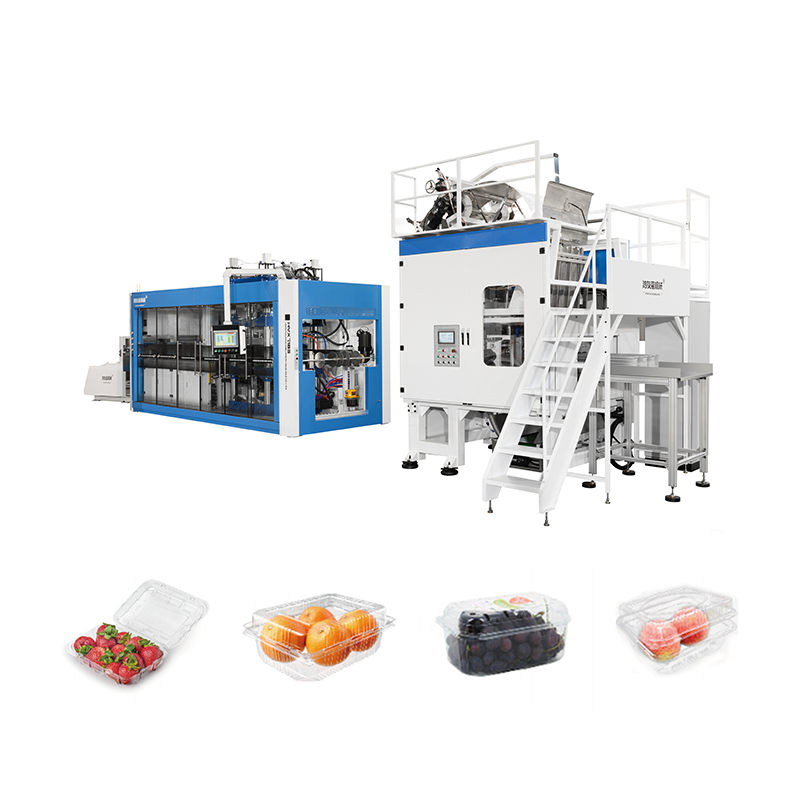
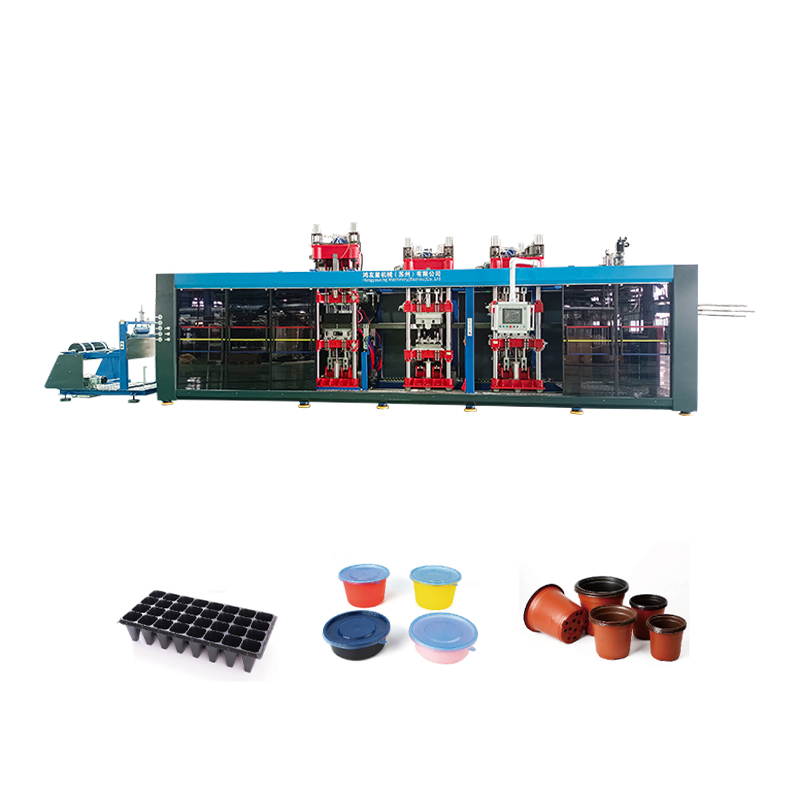
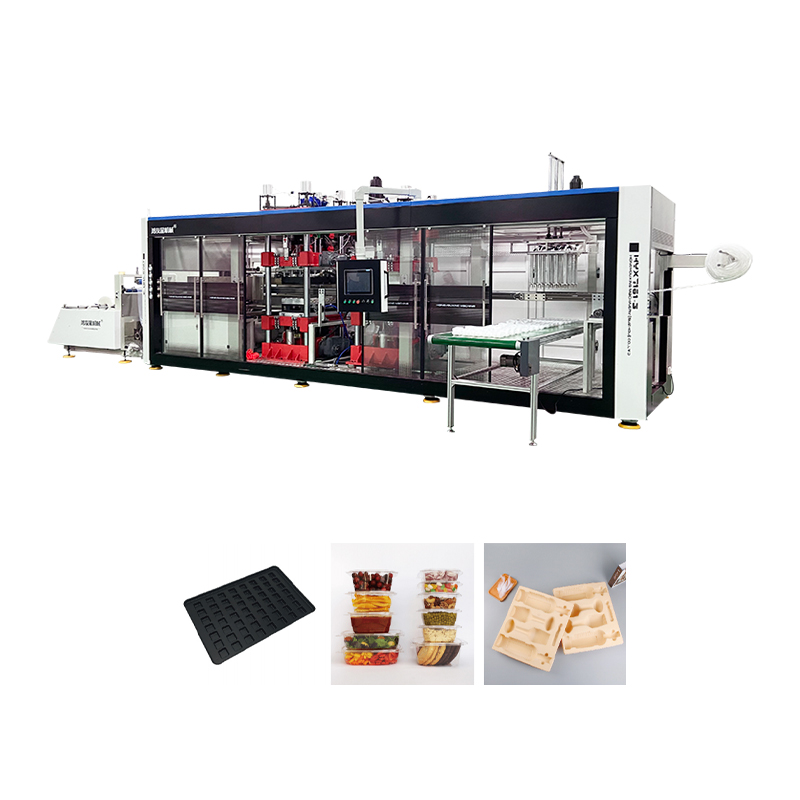
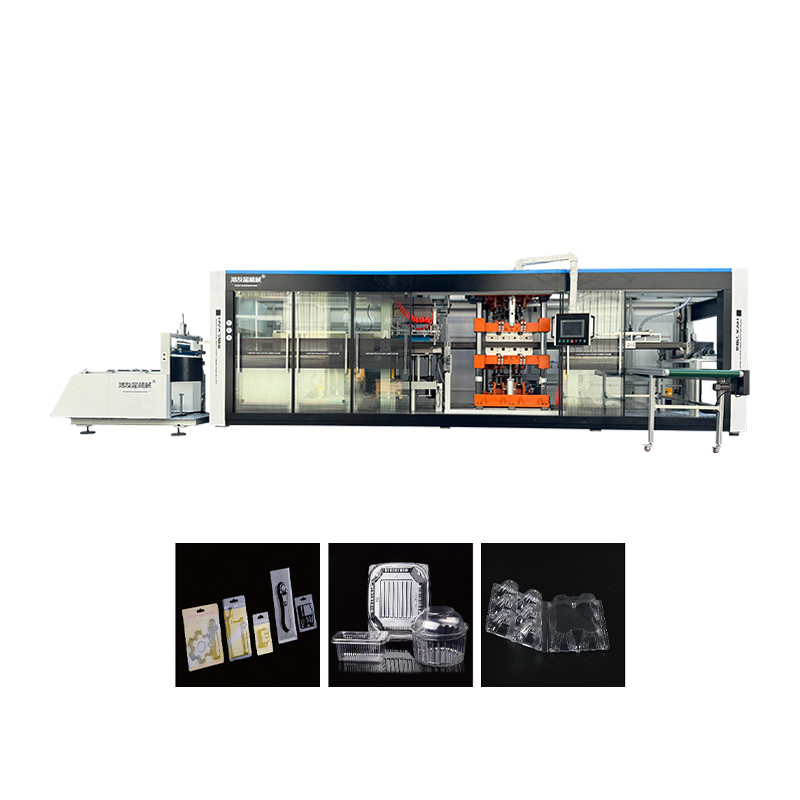
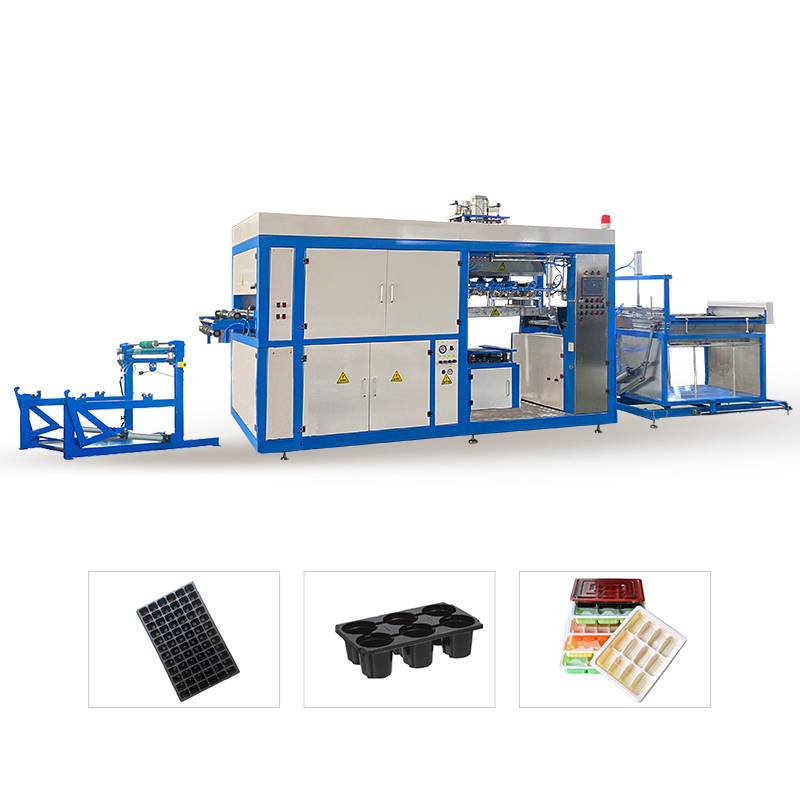
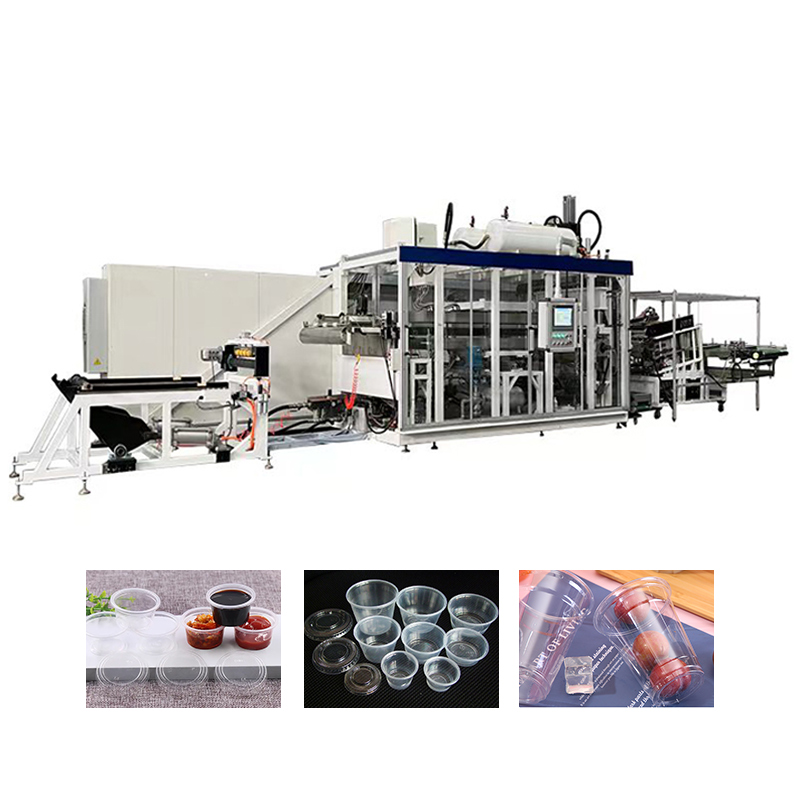
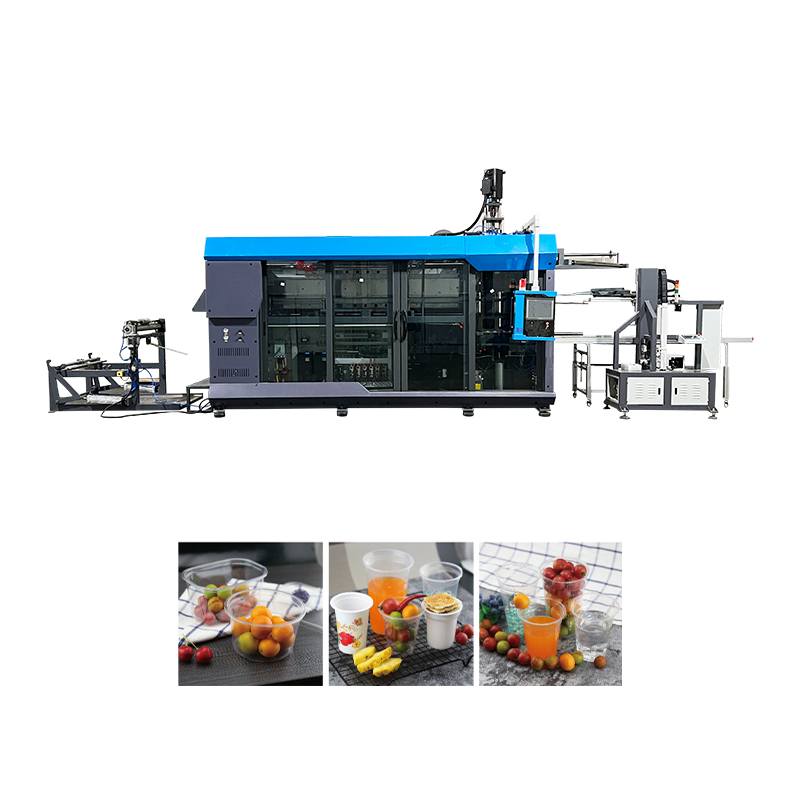
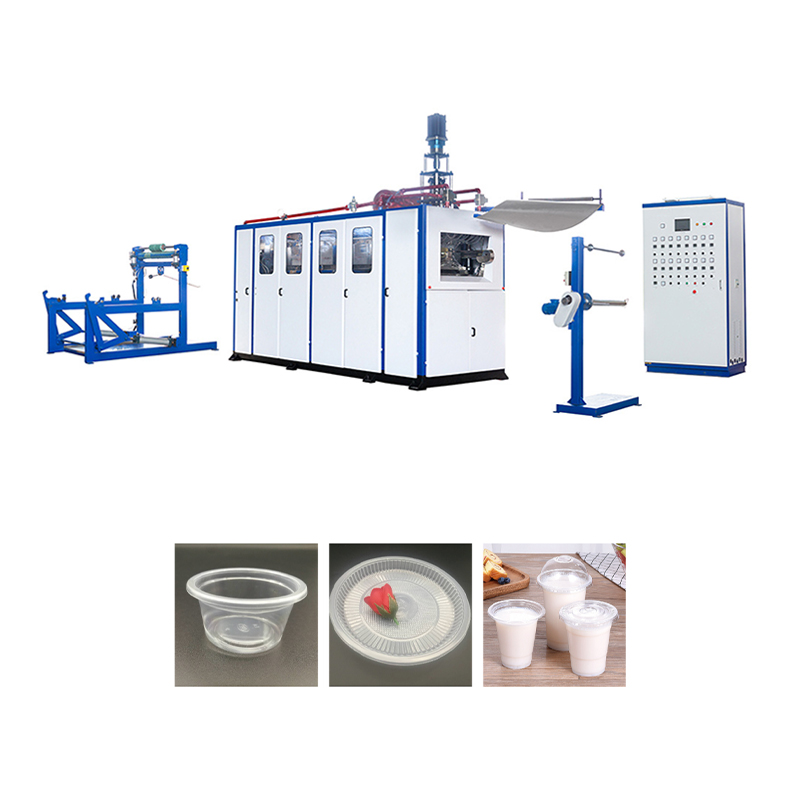
Cawan perkhidmatan makanan, penutup dan bekas kecil mewakili sudut volum tinggi dunia pembentukan termo, berbeza daripada dulang perubatan dan elektronik volum rendah yang diterangkan sebelum ini. Menghasilkan barang-barang ini dengan cekap secara amnya memerlukan usaha yang berdedikasi mesin pembuat cawan plastik , dibina di sekeliling helaian roll-fed berterusan dan bukannya helaian potong individu, kerana larian pengeluaran cawan diukur dalam puluhan ribu unit setiap syif dan bukannya ratusan.
Garisan ini lazimnya menggabungkan beberapa peringkat dalam satu proses berterusan: pelepasan helaian, pemanasan, pembentukan, pemangkasan dalam talian dan susun automatik. Oleh kerana cawan agak mudah dalam geometri berbanding dulang komponen, kelajuan kitaran menjadi keutamaan reka bentuk yang dominan, dan perkakas dibina dengan berbilang rongga untuk memaksimumkan output setiap kitaran.
Pilihan bahan untuk pengeluaran cawan biasanya tertumpu pada polipropilena atau helaian PET, dipilih untuk keseimbangan kejelasan, kekakuan dan kesesuaian sentuhan makanan. Perniagaan menilai peralatan membentuk cawan automatik secara amnya menimbang kiraan rongga, ketekalan ketinggian tindanan, dan masa pertukaran antara saiz cawan sebagai faktor utama yang menentukan daya pemprosesan dunia sebenar, dan bukannya kelajuan kitaran tajuk sahaja.
Konsistensi ketinggian tindanan khususnya mempengaruhi automasi pembungkusan hiliran. Jika ketebalan dinding cawan atau geometri rim berbeza sedikit antara kitaran, tindanan boleh menjadi tidak sekata, yang melambatkan operasi pengangkatan manual atau automatik lebih jauh ke bawah.
Beralih daripada lakaran konsep kepada bahagian termoform sedia pengeluaran melibatkan satu siri keputusan yang saling berkaitan. Memperbetulkan perkara ini lebih awal mengelakkan semakan alatan yang mahal kemudiannya.
Prototaip dengan perkakasan kos lebih rendah sebelum membuat acuan pengeluaran penuh kekal sebagai cara praktikal untuk mengesahkan kesesuaian dan berfungsi tanpa kos modal penuh perkakasan yang dikeraskan.
Ketepatan dalam pembentukan termo adalah relatif kepada aplikasi, dan jangkaan berbeza dengan ketara antara cawan pakai buang dan dulang alat perubatan. Julat berikut menggambarkan pengalaman industri umum dan bukannya mana-mana barisan pengeluaran tunggal.
Biasanya tambah atau tolak 0.25 hingga 0.5 milimeter untuk dulang standard, lebih ketat dengan pembentukan tekanan
Berjulat daripada tekstur industri matte hingga kemasan kosmetik berkilat tinggi bergantung pada permukaan alat
Kawalan suhu perkakasan yang konsisten mengekalkan variasi bahagian-ke-bahagian dalam toleransi reka bentuk sepanjang larian penuh
Berjulat secara meluas, daripada beberapa saat untuk stok cawan nipis hingga lebih seminit untuk bahagian industri yang tebal
Penyelenggaraan alat yang kerap, ketekalan tolok helaian daripada pembekal bahan, dan profil suhu ketuhar yang stabil semuanya menyumbang lebih kepada kualiti yang mampan daripada mana-mana satu peralatan. Kemudahan yang menjejaki pembolehubah ini dari semasa ke semasa umumnya melihat lebih sedikit bahagian yang ditolak daripada yang bergantung pada pemeriksaan akhir talian sahaja.
Walaupun butiran berbeza mengikut jenis mesin dan produk, kebanyakan operasi pembentukkan termo mengikut urutan peringkat yang serupa, yang digambarkan di bawah.
Setiap peringkat membawa titik kawalannya sendiri: penyuapan lembaran mesti mengekalkan ketegangan yang sekata, pemanasan memerlukan kawalan suhu zon demi zon untuk mengelakkan kendur atau terik, tekanan membentuk dan pemasaan vakum menentukan tangkapan terperinci, ketepatan pemangkasan menjejaskan kesesuaian dengan bahagian mengawan, dan pemeriksaan akhir menangkap ketebalan atau kecacatan kosmetik sebelum pembungkusan.
Polistirena, polipropilena, PET atau PETG, dan PVC adalah antara bahan lembaran yang paling banyak digunakan, setiap satu dipilih berdasarkan kejelasan, kekakuan, rintangan kimia dan keperluan penggunaan akhir seperti keserasian sentuhan makanan atau pensterilan.
Pembentukan termo secara amnya memerlukan pelaburan perkakas yang lebih rendah dan masa pendahuluan yang lebih pendek untuk bahagian yang besar dan cetek, manakala pengacuan suntikan sesuai dengan bahagian yang lebih kecil yang memerlukan toleransi yang sangat ketat atau ciri tiga dimensi yang kompleks.
Pembungkusan perubatan selalunya mesti berfungsi sebagai sebahagian daripada sistem penghalang steril yang disahkan, yang menambahkan keperluan sekitar kekuatan pengedap, ketekalan daya pengelupasan dan keserasian dengan kaedah pensterilan yang tidak perlu dipenuhi oleh pembungkusan standard.
Pengeluaran cawan lazimnya dijalankan pada talian bergulung-gulung berterusan yang dibina untuk volum unit yang sangat tinggi dan geometri mudah dan boleh diulang, manakala dulang dan pembentukkan komponen sering menjalankan volum yang lebih rendah dengan bentuk poket yang lebih kompleks dan toleransi yang lebih ketat.
Consistent sheet gauge from the material supplier, stable oven temperature profiles, and routine tooling maintenance tend to have a greater cumulative effect on quality than any single piece of equipment.
 +86 18621972598
 +86 186 2197 2598
 [email protected]
 No. 565, Jalan Xinchuan, Komuniti Xinta, Lili Town, Daerah Wujiang, Suzhou City, China
Hak Cipta © 2024 Mesin thermoforming/mesin cawan plastik Hak Cipta Terpelihara.Pengeluar Mesin Plastik Pembentuk Termo Vakum Automatik Tersuai